Sep 08, 2026
Tối ưu hóa lưỡi cắt tấm dày: Ưu điểm hiệu suất và hướng dẫn ứng dụng cho thép công cụ H13
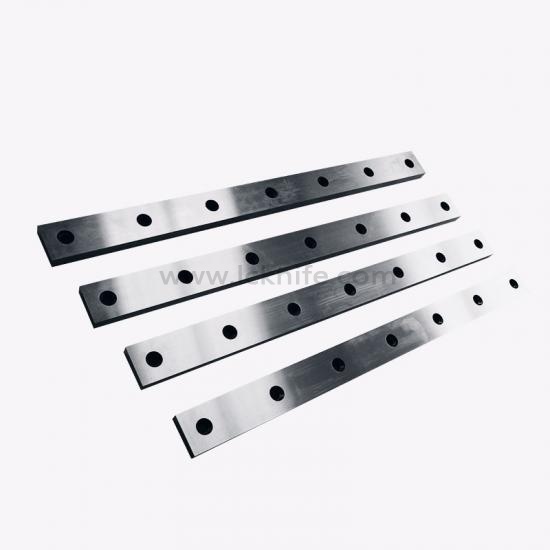
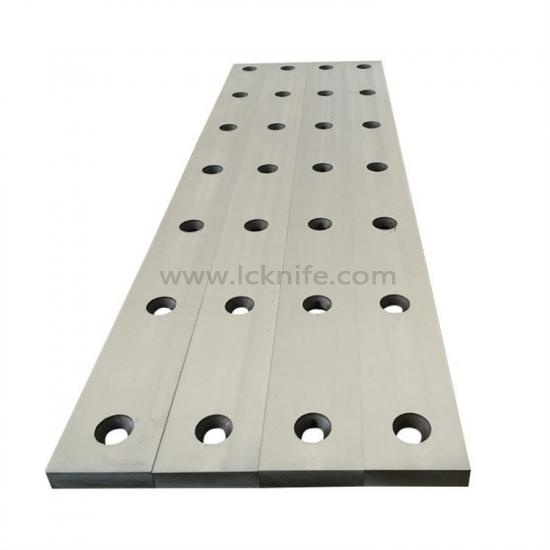
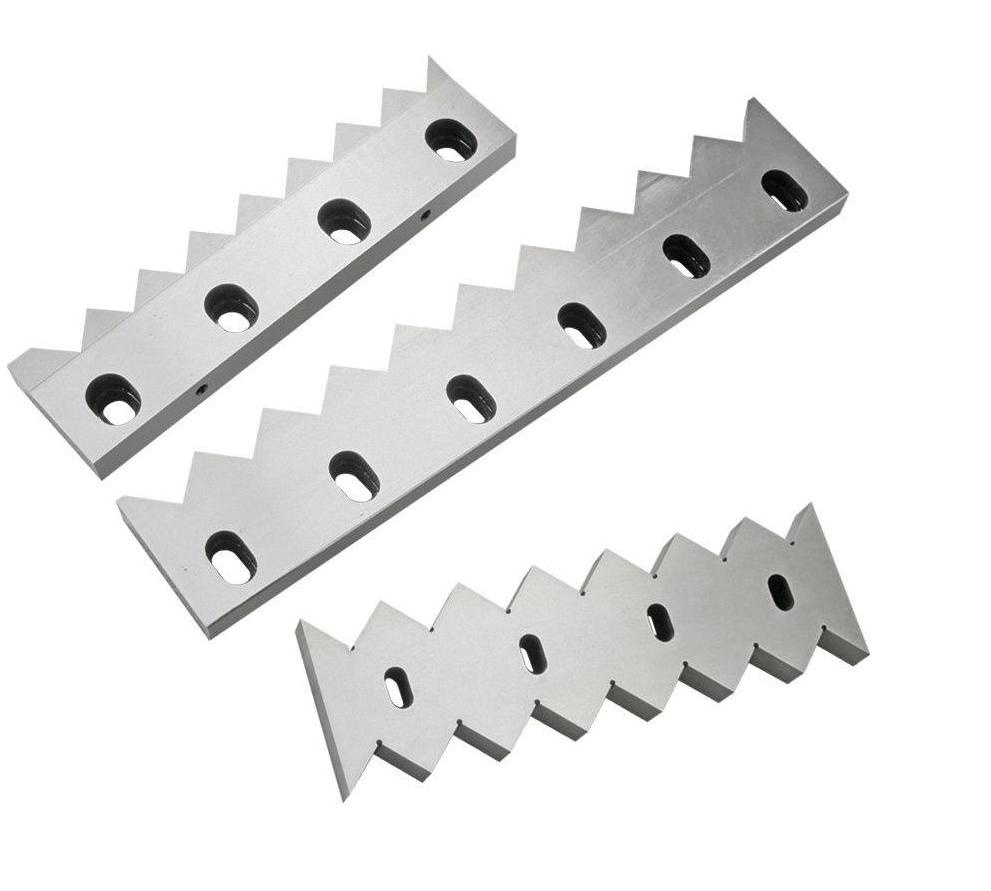
Khi gia công các tấm thép có độ dày trung bình và lớn, độ dày thường dao động từ 8 đến 60 mm, với phương pháp cán nóng là phương pháp sản xuất chính. Các vật liệu thường được sử dụng là Q235, Q345, các loại thép cường độ cao khác nhau và các loại tương tự. Để giảm thiểu các khuyết tật do cắt gây ra ở mặt cắt ngang, quá trình cắt được thực hiện ở nhiệt độ cao, thường từ 400°C đến 700°C. Bốn thách thức cốt lõi trong việc cắt dao hạng nặng 1. Nhiệt độ cao: Khi nhiệt độ cao, mactenxit trong dụng cụ trải qua quá trình tôi luyện và phân hủy thành ferit và các cacbua lớn, làm cho chất nền trở nên mềm hơn. Ở 400°C, xementit (Fe3C) bắt đầu thô hóa và mất đi hiệu quả; kết quả là lưỡi dao mất độ cứng và bị hỏng. 2. Lớp oxit: Sự hiện diện của lớp oxit sắt trên bề mặt các tấm thép cán nóng làm tăng sự mài mòn của dụng cụ. Lưỡi cắt của dao dần bị mòn, mất đi độ sắc bén, điều này vô tình làm tăng khe hở giữa dụng cụ và vật liệu, dẫn đến hình thành các gờ cắt lớn hơn trên tấm thép. 3. Mỏi vật liệu: Độ cứng của lớp oxit trên bề mặt tấm kim loại lớn hơn đáng kể so với kim loại nền; nó giòn và dễ bị mài mòn, do đó là nguyên nhân chính gây mài mòn và hỏng dụng cụ cắt. Đồng thời, điều kiện cắt chịu chu kỳ nhiệt làm tăng tác động của mỏi vật liệu. 4. Tải trọng va đập: Khi chịu tải trọng va đập, độ dày của các tấm cán nóng thường không đồng đều, và lớp oxit giòn sẽ bị vỡ ra khi va đập, dẫn đến các đỉnh ứng suất cục bộ tại các cạnh cắt; dưới tác động của các va đập lặp đi lặp lại, các khuyết tật nhỏ ở cạnh dao cắt sẽ phát triển khiến các mảnh nhỏ của vật liệu bề mặt bong ra khỏi dao và gây ra hiện tượng sứt mẻ cạnh dao. Mục tiêu cắt cho các tấm dày. Trong điều kiện vận hành khắt khe nêu trên, các nhà máy thép gặp phải nhiều thách thức đáng kể trong việc đạt được các tiêu chí cắt xén đã quy định: 1. Loại bỏ bavia cắt trong phạm vi 2. Sai số chiều dài của tấm kim loại sau khi cắt nằm trong khoảng cộng hoặc trừ 0,5 đến 1 mm, và đường cắt phải vuông góc. 3. Mặt cắt ngang sạch sẽ, không bị rách, sần sùi hoặc sụp mép. 4. Tuổi thọ lưỡi dao đủ để hỗ trợ sản xuất hàng loạt với tần suất thay dao thấp. Thành phần hợp kim và hiệu năng của thép công cụ H13 Để giải quyết những vấn đề khó khăn liên quan đến việc cắt tấm thép dày, LCKNIFE đã chọn thép công cụ H13 (1.2344, 4Cr5MoSiV1) vì thành phần ưu việt của nó. 1. Cacbon (C: 0,32–0,45%): Góp phần tạo độ cứng tôi luyện và khả năng chống mài mòn cơ bản cho vật liệu; hàm lượng cacbon trung bình đảm bảo độ dẻo dai của dao mà không gây giòn. 2. Silic (Si: 0,80–1,25%): Cải thiện khả năng tôi cứng của thép làm dao và tăng cường khả năng chống oxy hóa và chống mỏi nhiệt. 3. Mangan (Mn: 0,20 đến 0,60%): Giúp tăng khả năng tôi cứng của dụng cụ. 4. Crom (Cr: 4,75–5,50%): Mang lại khả năng tôi cứng tuyệt vời, tạo thành cacbua crom và có khả năng chống oxy hóa tốt ở nhiệt độ cao trong dao. 5. Molypden (Mo: 1,10–1,75%): Ngăn chặn hiện tượng mềm hóa do tôi luyện dao cắt và đóng vai trò là nguyên tố chính cho quá trình tôi cứng thứ cấp. · Vanadi (V:...
Xem Thêm


 IPv6 mạng hỗ trợ